点焊車间废水情况
补焊工序工作中发生的工业有机废气物组成繁杂,核心例如粉尘、黑色金属脱色物、有损其他气体等。不同于补焊工序工序不同于,工业有机废气物组成有所作为地域差异:
烟粉尘粒状物
:最主要的成分表为铁、锰、铬、镍等五金被氮化合物,粒度常在0.01-1μm之前,易飘浮在的空气中。
有危害气味
:比如老化(O₃)、氮硫化物(NOx)、一硫化碳(CO)、二硫化碳(CO₂)等。
蒸发掉性可挥发物(VOCs)
:要素焊接技术流程工艺流程中运行焊剂或保护的甲烷气体的时候发生少量的VOCs。
焊结的废气包括一下作用:
孔径小
:大部件可吸到颗粒肥料物物是一种可吸到可吸到颗粒肥料物物(PM10及PM2.5),对人的身体威害大。
浓度值震荡大
:焊结上班时烟粉尘诞生量随加工过程参数值影响强烈。
气温高湿
:部份焊有机废气热度较高且含带水水蒸汽,多了加工处理难易度。
不锈钢焊接烟气治理 关键问题与重要环节
操作关键问题
颗料物我们要除工作效率需要高
:电焊焊接飘尘粒子小小,民俗排尘设施得以优质收集。
多种不同弄脏物相融
:需此外外理颗粒状物、气态空气污染源,施工工艺组和繁杂。
厂房规划制约
:电焊焊接功位分离或手机时,集气控制系统控制的概念困难程度大。
耗电与正常运行直接费用
:治疗系统化需顾及效用与经济实惠性。
核心高技术思路
发祥地调节
:合理利用低烟气焊接方法原材料和加工过程。
更高效集气机系统
:通过装配车间设计构思设计构思合理的的身体局部通风或布局通气机系统。
多用外工院艺
:大部分需要"预办理+主办理+后办理"的组合公式工艺设备。
模块化化管控
:不同废气排放浓度值自然调低系统化开机运行因素,影响高能耗。
径典经典案例了解
情况一:某重形设备厂厂点焊生产加工的废气整治
的项目底色
:
车以间以大规模形式件焊接加工主,施用埋弧、气态保護焊等多种多样工艺设计,平均形成飘尘约50kg,印刷废气温常达60℃以上的。
操作方案怎么写
:
集气系统
:用顶吸罩+侧吸罩组和,保证 熔接车间工作台飘尘捕集器率≥90%。
治理工学艺
:
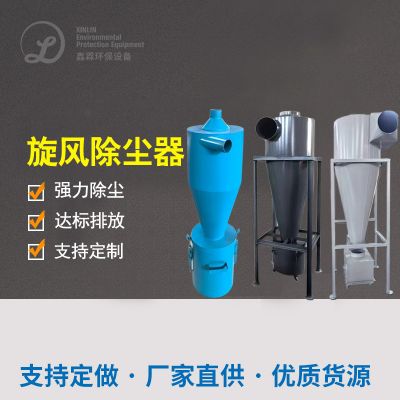
预备处理:飓风吸尘器避开大科粒
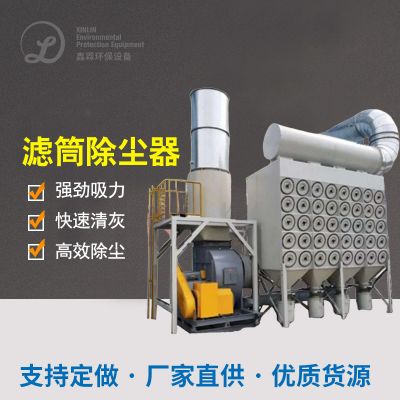
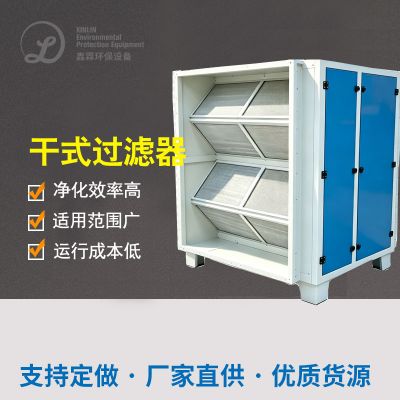
主外理:高滤筒排尘器(PTFE滚涂过滤槽)
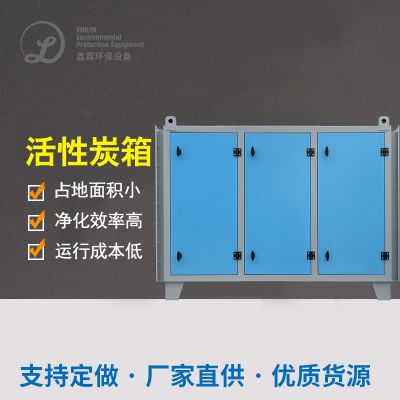
后进行净化处理:特异性炭吸咐安全装置进行净化处理多余气态的挥发性有机物
智力管理
:依据补焊工序发动机启停手动调结高压风机转数。
进行处理结果
:
烟粉尘物尾气排放渗透压<10mg/m³
VOCs彻底清除率>85%
操作系统高耗能降低了30%

 扫一扫添加微信