食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
产品底色
华东城市某门头红啤厂,年产量红啤70万千升。多余正确进行整理装置建于2030年,面对正确进行整理功能欠缺、碳排放量高效原因。2023年时间内施行提升,设计正确进行整理规模性5000m³/d。
生产废水成分表基本特征
污水基本来糖化、发醇、灌装设备等加工过程,极具这基本特征:
可生物化学性好(BOD/COD>0.6)
高有机化学废气浓度有机化学短路电流(COD 2500-4000mg/L)
环境温度浮动大(25-55℃)
含非常多的酵母粉渣滓、麦糟等悬浮物物
改革创新的流程的流程
改建所采用"效率高活性污泥+短程水解酸化"结构施工工艺:
预解决
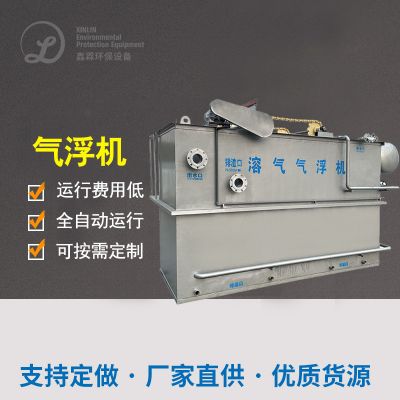
:三维旋转格栅板→热交互机系统(温度下降至35℃)→涡凹气浮
重点除理
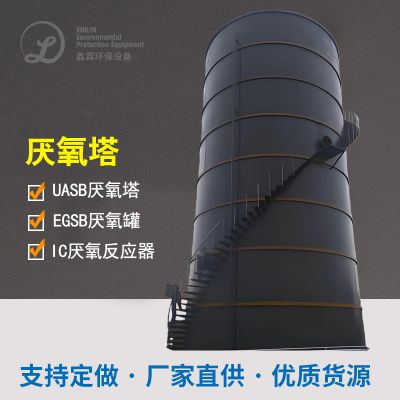
:IC厌氧发酵的物反应器(COD工况15kg/m³·d)→短程反硝化作用细菌反反硝化作用细菌SBR池
信息再利用
:厌氧发酵沼液发电厂(平均发电厂量2000kWh)
智能化调节
:配置同屏在线评估系統,时时监测DO、ORP等技术指标
开机运行认真总结
进行改造后各种统计指标相对比较《纯生啤酒工业园破坏物直接排放规则》(GB19821-2005):
COD ≤ 50mg/L(剔除率98.5%)
TN ≤ 10mg/L
吨水外理资金较低35%
年不仅节约电价约72万元,沼气池带发电年年化收益140万元,创业出售期拉长至4.2年。

 扫一扫添加微信